欢迎访问本站!
内毛刺这件事,在焊管线上是个小工序,到了装配线就是大麻烦。内腔有毛刺,弯管时划伤内壁,冲孔时模具被啃,客户拆开一看内壁有铁屑,整批退货。内毛刺的高度和清洁度,是汽车结构管最容易忽略、也最容易出问题的一项。
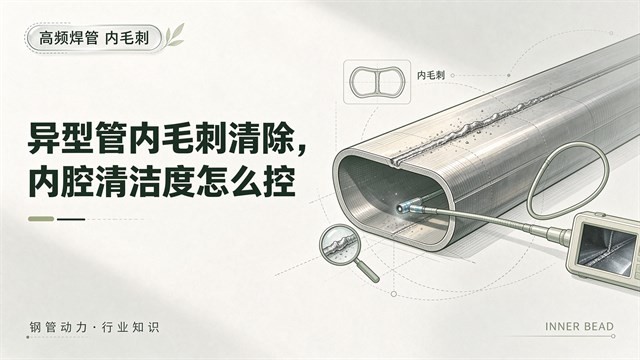
高频焊挤出焊缝时,内外两侧都会挤出多余金属,形成外毛刺和内毛刺。外毛刺刮刀在外面,看得见、调得动;内毛刺靠一根伸进管内的刮刀,位置、角度、磨损全凭设定。刮刀钝了,毛刺不是被切掉,而是被压进焊缝,表面看着平,内部有折叠。
内刮刀的位置要和管径匹配。刀杆太短,刀头够不到焊缝;太长,刀杆挠曲,切削深度不稳。刀头角度决定切削还是挤压,角度不对,毛刺被推着走,形成一条长长的疤。换规格时刀杆和刀头一起换,别只换刀头。
刀片的寿命按米数算,不按“还能用”判断。钝刀切削力上升,管子内壁被刮出沟痕,毛刺残留反而更高。有的产线为了省刀片,用到崩刃才换,那段时间的产品内毛刺全超标。
焊管线上的内刮是主动控制,切管后的修补是被动补救。补救手段有几种:通规过球,把超过一定高度的毛刺压平或者推掉;内绞刀,对端部一段做切削;内磨头,磨掉高点;高压气吹,清除松散铁屑。选哪种,看毛刺形态和管内径。
通规是最便宜也最粗的办法。钢球或者通规棒过一遍,能通过就认为没有超过通规直径的凸起。缺点是它只判“过或不过”,不给出毛刺高度,也不处理管壁上的薄薄一层残留。要求高的件,通规之后还要抽检。
端部毛刺和外毛刺的处理逻辑不同。端部是切割产生的,倒角、去毛刺刀就能解决;外毛刺是焊接产生的,要在焊管线上刮。两处混在一起处理,往往两头不到位。
毛刺高度合格,不等于内腔干净。切割铁屑、刮削碎屑、油污、灰尘,这些东西留在管内,运输时晃一晃,就跑到内壁各处。汽车件对内腔清洁度有要求,尤其是有油路、气路、密封结构的件。
清洁度通常用三个指标描述:颗粒质量、最大颗粒尺寸、油污残留。检测方法有擦拭法、冲洗法、称重法。冲洗法把规定流量的清洗液通过管内,收集滤膜称重,比较直观;擦拭法用无纺布擦内壁,看布上的残留,适合抽检。
内窥镜是好工具。伸进去看一圈,毛刺、划伤、锈斑、残留一目了然,比称重更直观。缺点是费时,一般用于首件和抽检。有争议时,内窥镜照片是最有说服力的证据。
异型管内腔不是圆形,通规过不去,内窥镜也不好走。D形管、矩形管的角落,是毛刺和碎屑最容易堆积的地方。清理时要针对角部做专门处理,用仿形通规或者带角部的刷头。
焊缝位置也影响清理。焊缝在平面段,刮刀好伸;在弧段或者角部,刀杆要拐弯,切削深度难控制。设计截面时把焊缝放在平直段,清理和检测都省事。这一点在开发阶段提出来,比量产后再改便宜得多。
清洁度还和包装有关。切好的管子堆垛,端部敞开,灰尘和小虫进得去。用端帽封口、整捆缠膜,是很低成本的办法。转运次数越多,内腔污染风险越高,高频焊管二次倒运,装卸损耗算谁的里提到的损耗,有一半是可以靠包装避免的。
内毛刺高度要写数值,不写“清理干净”。检测位置要指定:端部多长一段、取几个截面、用通规还是内窥镜。判定规则要写:超过多少判不合格,允许修还是必须报废。
清洁度要写方法和限值。冲洗法的流量、时间、滤膜孔径,称重法的允许残留质量,都要落成数字。只写“内腔清洁”,双方理解能差出十倍。
记录要留证据。首件内窥镜照片、抽检记录、刀具更换记录,这三样一起存档。客户投诉时,能拿出当时的照片和刀具台账,责任划分就清楚。拿不出来,只能各打五十大板。
问:内毛刺为什么不能用砂轮磨?
答:管子长、内径小,砂轮伸不进去,磨头刚度也不够,容易偏摆刮伤内壁。更关键的是磨削会产生大量碎屑和粉尘,清洁度反而更难控。内毛刺主要在焊管线上用内刮刀控制,切管后只用通规或内绞刀做局部补救。
问:通规过了就代表内毛刺合格吗?
答:只代表没有超过通规直径的凸起。薄层残留、卷边、折叠都可能通过通规,但仍是裂纹和腐蚀的起点。要求高的件,通规之后还要用内窥镜抽检,必要时测毛刺高度,两项一起判。
问:清洁度怎么定限值?
答:按件的功能定。有密封、油路、气路的件要求最严,颗粒质量和最大颗粒尺寸都要限;普通结构件可以只限最大颗粒和目视。方法要配套:冲洗法的流量、滤膜孔径,称重法的取样长度,写清楚才有可比性。
问:异型管内腔怎么清?
答:用仿形通规加角部刷头,先吹后刷再过规。角部是碎屑堆积点,普通圆通规清不到。内窥镜要选细径、可转向的,否则进不了弧段。清理后立即封端,避免二次污染。
问:刀具多久换一次?
答:按米数或者按批次定,不按“还能用”。钝刀切削力上升,会把毛刺压进焊缝,形成折叠缺陷,比毛刺更隐蔽。建议结合内窥镜抽检结果调整更换周期,不同钢级和壁厚的磨损速度不一样。
内毛刺和清洁度,是焊管线与切管线共同的责任。有管件要加工、有清洁度标准要定,可以到钢管动力发布需求,把内径、长度、清洁度要求写清。钢管动力,关联公众号:钢标控。
钢球或者通规棒过一遍,能通过就认为没有超过通规直径的凸起

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















