欢迎访问本站!
装车的时候发现,一垛异型管的端面朝向不齐,摆到夹具上,有几个件的孔位差了一个角。拉去量,边长壁厚都在公差内,就是整根管子扭了一点。这种问题在圆管上很少见,在异型管上却是常规病。截面不对称,残余应力一释放,管子自己就转个角度。
异型管的孔型不对称,上下辊和侧辊对带钢的压下量不同。变形量大的面,金属流动快;变形量小的面,流动慢。同一截面上流速不一致,出辊后就带着一个扭转的趋势。截面越不对称,这个趋势越明显,D形、凹槽形、半圆形都属于这一类。
定径道次会放大或者修正这个趋势。定径辊间隙均匀,扭转小;某一面压得过紧,管子被“搓”着走,扭转就出来了。有些产线为了修尺寸,把定径辊压得很死,尺寸好看了,扭转值上去了,两头难兼顾。
矫直是最后一道关口。压力矫、辊式矫直都能把弯曲度压下来,但矫直本身也引入残余应力。矫直压力过大,管子表面看着直,切开或者锯断后回弹,扭转和弯曲一起冒出来。有的件在厂里量是好的,到了客户那边锯开就变形,问题就出在这一步。
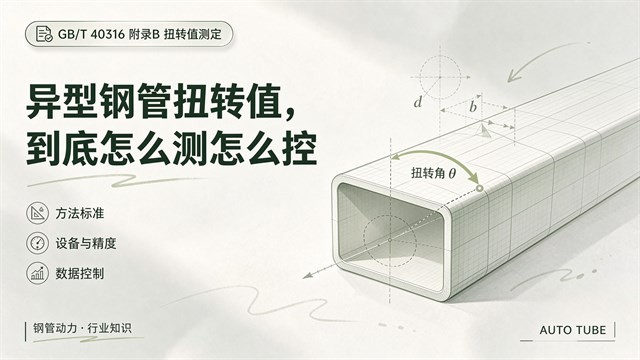
GB/T 40316-2021把异型钢管扭转值的测定方法放在附录B,属于规范性附录。方法的核心是固定一端,在规定的标距内测另一端截面的转角,用角度或者单位长度的角度表示。听着简单,实操里有三个细节最容易出偏差。
第一个是夹持。夹得太松,管子转动,读数偏小;夹得太紧,薄壁管被压变形,截面畸变,读数偏大。夹持位置也有讲究,应该夹在平直段,避开焊缝和端部毛刺区。夹具的刚度不够,加载时自己先转,数据全是假的。
第二个是标距。标距短,局部扭转被放大;标距长,整根的平均值被摊平。标准给了推荐范围,取样时按管径和壁厚选。两家用不同标距测同一批管,数据差一倍很正常,这不是谁造假,是方法不同。
第三个是读数的基准。异型管的截面没有天然的对称轴,基准面选哪个面,转角就从哪个面算起。图纸上要指定基准面,或者在技术协议里约定用某一侧平面作为零位,否则同一根管,两个人读出两个值。焊缝要不要车掉再测,焊接钢管做扭转,焊缝到底要不要车掉里讨论过对结果的影响。
除了夹持和标距,还有取样位置。管子的头、中、尾扭转值不一样,头尾受牵引和剪切影响大,中间相对稳定。有的企业只在管头取一段,有的在管尾取,结论自然不同。规范做法是在同一根管上取三个位置,报最大值,同时记录位置。
温度也有影响。冬天车间温度低,钢材的屈服强度略高,残余应力释放不充分,测出来的扭转值偏小;夏天反过来。这个差异不大,但在临界值附近就足以决定合格与否。争议时把测量温度记上,是低成本的解决办法。
还有一种是取样后放置时间不同。刚下线的管子和放了三天再测的管子,残余应力释放程度不同,扭转值会漂。要求严格的场合,规定下线后放置若干小时再测,比争论谁的方法对更有效。
孔型设计上,尽量让各面的变形量接近。不对称截面做不到完全对称,但可以通过分配道次、调整辊缝,把流速差压小。有的企业在关键道次加导向辊或者侧辊,抑制管子的转动趋势,效果明显。
定径要稳。定径辊的间隙按截面尺寸配对,不要为了追尺寸单面加压。定径机架的刚性、轴承间隙定期检查,磨损超差的辊要及时换。定径不稳,后面的矫直再努力也补不回来。
矫直参数要试出来,不能凭经验。矫直压力从小到大试,测扭转和弯曲,找到既能矫直又不引入新残余应力的区间。有条件的企业做退火或者去应力处理,扭转值能显著下降,成本要算进单价。成形阶段的边浪和残余应力同源,冷轧钢带辊压成形(冷弯成形)做焊管、型材,为啥老起边浪、角部还起皱里的分析和扭转是一套逻辑。
扭转值不能只写“符合标准”。要写清:测点数量与位置、标距长度、夹持方式、基准面、判定界限、测量时机。这六项写进去,报告才有可比性。写不进去的,至少在图纸上标注基准面,剩下的靠技术协议补。
判定界限要和用途挂钩。装配自动化程度高的线,扭转值要求严;手工装配、有调整余量的,可以放宽。一刀切地按最严的做,成本上去了,未必用得上。把不同用途分成两档,产线和采购都好操作。
最后是让步和返修。扭转超差的管子,有的可以通过二次矫直挽救,有的只能改判他用。返修要有工艺文件,返修后重测,记录留档。默认“差不多能用”,下次出问题还是同一批管子。
问:扭转和弯曲是一回事吗?
答:不是。弯曲是轴线偏离直线,扭转是截面绕轴线转动。异型管两个都要控,因为截面不对称,弯曲往往伴随扭转一起出现。验收时分别测、分别判,不要用一个指标替代另一个。
问:为什么锯开后变形更明显?
答:因为残余应力被释放。整根管子的应力互相平衡,锯断后约束消失,应力重新分布,扭转和弯曲就显出来。矫直压力过大的管子尤其明显。要求高的件,规定锯断后复测,能提前发现问题。
问:标距不同,数据能差多少?
答:差一倍不稀奇。标距短,局部扭转被放大;标距长,平均值被摊平。统一标距是数据可比的前提,技术协议里写明标距长度和测点数量,两家才对得上。各测各的,争论一年也没有结论。
问:矫直能把扭转修好吗?
答:能改善,但要看程度。辊式矫直对轻度扭转有效,压力矫直主要修弯曲。矫直压力过大会引入新的残余应力,锯开后回弹更大。扭转严重时靠矫直挽救不划算,改孔型和定径更根本。
问:退火能不能彻底解决?
答:能大幅降低,但有代价。去应力退火会降低高强钢的强度,和材料选型冲突;能耗和处理周期也进成本。多数场合还是靠孔型、定径、矫直三道工序控制,退火只用在扭转要求特别严、强度余量足够的件上。
扭转值这个指标,测法和判法定下来,问题就少一半。有异型管要定验收口径、有扭转超差要分析,可以到钢管动力发布需求,把截面、标距、判定界限写清楚。钢管动力,关联公众号:钢标控。
拉去量,边长壁厚都在公差内,就是整根管子扭了一点

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















