欢迎访问本站!
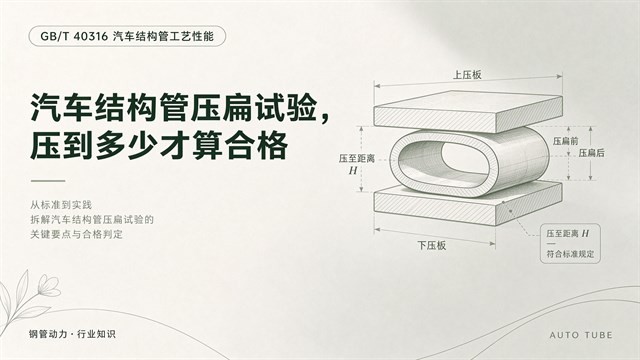
压扁试验的争论,多半停在“压到多少”。供方说按标准压到规定距离了,需方说没压到位;同一批管,换个人压,结论能反过来。这个试验看着简单,实际有三个变量:压头方向、压至距离、开裂判定。三个里有一个没约定,结论就没有共同语言。
压扁试验把圆截面压成椭圆,外弧受拉、内弧受压,焊缝处在最复杂的应力状态。它检验的不是强度,是塑性。材料塑性不足,外弧先裂;焊缝焊合不良,裂口沿着焊合线走;热影响区过硬,裂口从熔合线附近起。裂口在哪儿,说明的问题完全不同。
汽车结构件用这个试验,逻辑很直接:碰撞时管子会被压扁、弯折,能不能压扁而不裂,等于提前验证了吸能路径。座椅骨架、防撞梁内衬、门槛加强件,这些件在CAE里算的是变形吸能,在实物上就是压扁试验和弯曲试验。
压扁和扩口不是一回事。扩口验的是管端径向变形能力,压扁验的是整截面。有的管子扩口漂亮,压扁照样裂,因为两者的受力方向不同。验收时别用一个试验的结果替代另一个。
压至距离不是一个随手定的数。GB/T 246《金属材料 管 压扁试验方法》规定了试验装置、加载方式和压至距离的计算思路,产品标准再结合用途给出具体要求。计算通常以外径或壁厚为基准,乘以一个系数,系数取多少,和钢级、用途、验收等级都有关。
现实问题是合同里常常只写“做压扁试验”,不写压到多少。供方按宽松的系数压,需方按严的系数验收,两本报告摆在一起,谁也说服不了谁。正确做法是在订货时把压至距离、加载速度、判定界限写进技术协议,和GB/T 40316-2021第5章要求的订货内容对应起来。
加载速度也影响结果。压得太快,材料来不及变形,裂得早;压得太慢,试验时间拖长,效率上不去。标准对速度有规定,现场用液压机压的时候,靠操作工的手感控制,离散度就出来了。有条件用伺服控制,把速度固定住,数据才稳定。
异型管的截面不对称,压头压在哪个面,结果差很多。压在平面段,应力沿平面分布,角部受剪;压在弧段,受力接近圆管;压在焊缝正上方,等于专门考验焊合质量。所以标准把异型管的压扁方法单列在附录C,而且标为规范性附录,意味着方法和判定都是要求的一部分,不是参考。
附录C里要关注三件事:压头与试样的相对位置、压至距离怎么由截面尺寸换算、开裂的判定标准。第三件最容易含糊,一条细裂纹算不算裂,裂在圆角算不算失效,这些都要在技术协议里落定。判不死,验收就靠嗓门。
试样长度也有讲究。太短,端部效应明显,压出来是局部变形;太长,压头行程不够,压不到规定距离。标准给了推荐范围,取样时按截面尺寸选。现场常犯的错是把管端有毛刺的段直接拿来压,毛刺先裂,误判成焊缝裂。
裂在角部,多半是成形减薄。冷弯时角部外弧受拉最厉害,壁厚减薄率超标,压扁时先在那儿开裂。处理方向是改孔型、加大圆角、换塑性更好的料,不是简单降强度。
裂在焊筋边缘,是应力集中。焊筋过高、过渡不圆滑,压扁时焊筋像一条加强筋,把变形逼到边缘。修边、刮筋、控制焊筋高度是常规手段。有的产线为了省事不刮外毛刺,压扁一压就裂,还查不出原因。
裂在热影响区,问题和焊接参数有关。热输入过大,晶粒粗大,韧性下降;热输入过小,焊合不足,界面成了裂纹源。这条裂纹通常很直,沿着熔合线走,肉眼一看就知道不是母材问题。工艺性能试验的整体逻辑,高压加氢管压扁扩口,工艺性能怎么验里有对照案例。
一份合格的压扁试验记录,至少要有:试样编号与来源、规格与钢级、压头方向、压至距离、加载速度、试验后照片、裂口位置描述、判定结论。少一项,复验时就要重做。照片最有用,裂口在哪儿一眼能看出来,比文字描述省事。
批次判定按同一炉批、同一规格、同一工艺参数划。不同批混判,等于把好的和坏的绑在一起。出现不合格,先看是个别还是整批:单件裂,查设备和操作;连续裂,查料和工艺。这个判断顺序反了,整改方向就错。
压扁试验成本低、信息量大,适合当成过程控制的常规项,而不是只做出厂验收。每卷料头尾各压一件,参数波动很快能看出来。等到客户投诉再查,损失的已经是一整批。
问:压至距离到底按哪个数定?
答:按产品标准和合同定。GB/T 246给试验方法和压至距离的计算思路,具体系数由产品标准或技术协议规定。只写“做压扁试验”等于没约定,供方和需方各按各的系数,结论必然不一致,订货时就要把数字写死。
问:异型管能不能用圆管的方法压?
答:不建议。截面不对称,压头位置不同结果差很多,圆管方法没有规定压头方向和压至距离的换算关系。附录C是规范性附录,给了异型管的测法和判定,按它做才有可比性,也便于供需双方形成统一结论。
问:角部开裂说明什么?
答:多半是成形减薄。冷弯时角部外弧受拉最严重,壁厚减薄率超标,压扁时先裂。整改方向是调整孔型、加大圆角半径、换塑性更好的材料,单纯降低强度指标往往只是把问题推到别的工序。
问:加载速度快慢有影响吗?
答:有。压得太快,材料来不及充分塑性变形,裂得早,结果偏严;太慢则效率低。标准对试验速度有规定,现场用液压机靠手感控制会带来离散度,建议用伺服控制固定速度,数据才有可比性。
问:细裂纹算不算失效?
答:按约定判。标准给了开裂的判定框架,但裂纹长度、位置、数量的界限要在技术协议里写清。没写清就容易各说各话。建议用照片留证,把可接受与不可接受的样子各留一张,验收时对着照片判,比文字描述更省事。
压扁试验说到底是把“能不能变形”量化。有结构管要定试验口径、有样件要复验,可以到钢管动力发布需求,把钢级、规格、压至距离写明白。钢管动力,关联公众号:钢标控。
GB/T 246《金属材料 管 压扁试验方法》规定了试验装置、加载方式和压至距离的计算思路,产品标准再结合用途给出具体要求

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















